2013年 TAMA本社工場ファクトリーレポート

● 2013年 TAMA本社工場ファクトリーレポート

● STAR DRUMSはこうして作られる
TAMAドラムのプロフェッショナルラインを製造している、星野楽器暁工場さんにお邪魔させていただきました!永きにわたる開発の末、遂に発表された新しいフラッグシップ ドラムシリーズ STAR DRUMS の製造工程を中心に、「最新の生産技術」と日本製だからこそ可能な「高度な職人技」が融合したドラム製作現場を取材してきましたよ!
● 星野楽器株式会社 暁工場
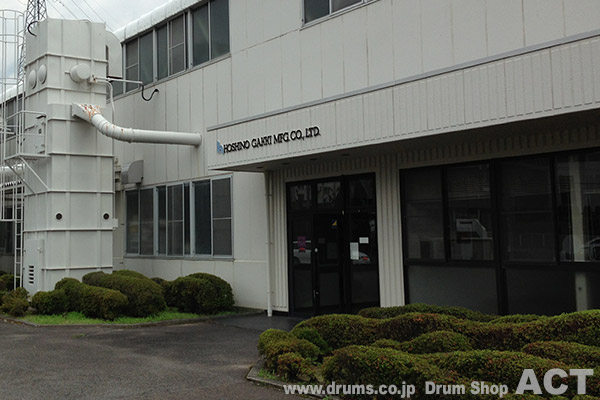
 Drum Shop ACT の最寄り駅 近鉄電車「大阪上本町駅」から特急に乗り名古屋へ。 そして名古屋からJR中央本線に乗り換え高蔵寺駅に、そこから車で30分程のところに 「星野楽器株式会社 暁工場」があります!
その周りも大きな工場が立ち並ぶ落ち着いた工業団地といった雰囲気の場所で、落ち着いて開発、研究に取り組めそうな環境ですね。
この工場は1988年からTAMAドラムの生産を続けており、STAR DRUMS,スタークラシックシリーズに加え、スターフォニック、シグネチャーモデル、パワーメタルシリーズ等、ハイエンドモデルの製造を行っております。 工場に取り付けられた巨大なTAMAロゴにワクワクしながら工場見学がスタートしました!
dummy box
● STEP1 シェル マテリアルの仕入れ
ドラムシェルは通常何枚かの薄い板を張り合わせて形成されていますが この薄い板1枚を1PLY(プライ)と呼び、その薄い板を張り合わせた枚数をPLY数と呼びます。この薄い板1枚1枚の厚さは、通常わずか約1mm前後ほどしかありませんが、木目を縦の物、横の物を交互に張り合わせ 5PLYや6PLYにする事で シェル材に強度を作り出しているのです。

 TAMAではシェルの材料となる板を合板の形で仕入れを行います。 基本的には3PLYの状態で入ってくるのですが、様々なシェルの厚さ、PLY数に対応できるよう2PLYの形でも 仕入れされているそうです。
バスドラム用、フロア用、タム用にと 大まかなサイズ別に入ってきた材は、材質別にも仕分けられ 保管されます。
dummy box
予想を上回る量と細かく分けられたシェル材の種類に 早速驚かされてしましました! 担当の方にお聞きした話では、シェル材の仕入れで大きなポイントになるのは「バスドラムの材」だそうで、大口径サイズのシェルを作る材を 安定して仕入れるのは、なかなか大変な事で、かなりの苦労をされているそうです。dummy box
 合板とは別に 単板の材も見せていただきました。 厚さはマホガニーで7mm,メイプル8でmmに設定されており、この分厚くて固い材が、後々 真円に成型されるとは、この段階では到底予想できませんね!
dummy box
dummy box
● STEP2 シェル成型

 板を丸く筒状にするための工程に入る前に 長方形の材の両端が斜めにカットされ、平行四辺形にされます。その材を成型釜に入れ、ハンマーで少しずつ打ち込んでいくことによって、元々斜めにカットされていたジョイント部は互いにくさびを打ち込まれたような形になり、それによって生じる反発力がシェルを真円に保つ為の力になります。
同じ口径のシェルに使われる板でも 内側に使われるか 外側に巻かれるかで外径が変わり、さらには天候や季節の影響、木の癖による個体差によっても、適正なサイズが変わってくるとの事。 ここは 匠の腕の見せ所でもあり 長年培ってきた経験に基づいて、この微妙な変化に対応して合板をカットするのです!
dummy box

 高度な技術により最適なサイズにカットされた合板は、ここから円形に成型されて行きます。 極めて高い真円度を実現するため TAMAが拘り続ける「打ち込み方式」のシェル成型法のご紹介です!
下準備として硬質な材であるブビンガの合板は「お風呂」と呼ばれる、80℃位の熱湯に浸ける事により、曲げ加工をしやすい状態を作ります。 湯気が立つ様子は、まさに「お風呂」ですね! ちなみに、メイプルやバーチにはこの作業は必要無いそうです
dummy box


dummy box
dummy box


dummy box
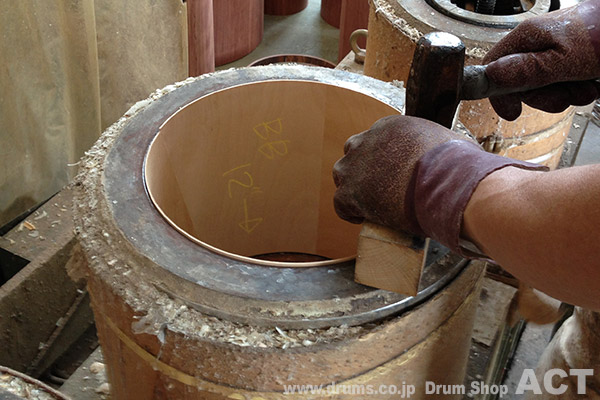 口径毎に用意された専用の成型器に、接着剤が塗られた合板を外板、中板、内板と順番にはめ込んで行きます。
この「胴打ち」と呼ばれる作業は、材質や天候によって最適な打ち込み方が変わってくる上に、スピードが要求される大変難しい作業。 打ち込んだ際の音や手に伝わる反動の具合で 木の状態を把握し 的確に打ち込む まさに匠の技です!
dummy box

 材料が成型器の外釜に打ち込まれ、しっかりと安定したらシェルの内側に内釜が入れられます。 内釜はハンドルを回す事で、円周方向に大きくなり、シェル内側から圧力をかける事ができます。 こうして外釜と内釜でシェルを挟み込み、圧力を掛けながら約80℃に加熱する事でドラムシェルを作り上げて行くのです。
dummy box
dummy box
● STEP3 カット
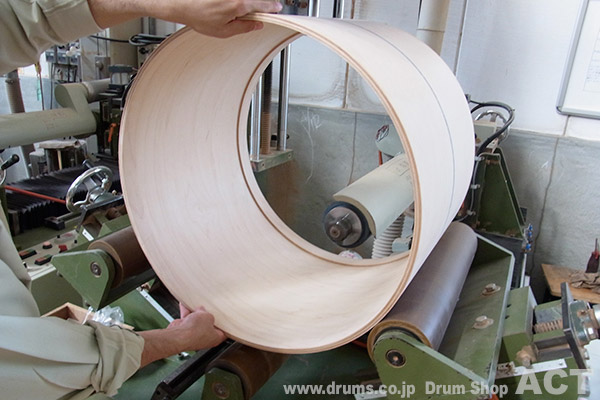
釜から出したてのホカホカのシェルは、規定のサイズにカットし研磨を掛ける事で、ドラムシェルとして基本の形が完成されます。 ここでの行程の仕上がりは サウンドや最終的な完成度に大きく影響してくる大事な行程です!dummy box


dummy box
dummy box


dummy box
dummy box
dummy box
● STEP4 サウンドフォーカスリング装着加工
シェルのエッジ内側に取り付ける、タイトなサウンドを生み出す補強材「サウンドフォーカスリング(SFR)」は 完全に手作業で装着されます。dummy box
dummy box


dummy box


dummy box
dummy box
● STEP5 インレイ 加工


dummy box


dummy box
● STEP6 バスドラムフープ加工
バスドラム フープもドラムの大切なパーツの1つです! フープはドラム本体と違い薄いものなので、機械で固定する事が難しく ほぼ全ての作業が手作業となり、加工に非常に時間がかかります。dummy box
dummy box

 バスドラム フープは通常、切断して研磨する事で、すぐに次の行程に入る事ができます。 しかし、STAR DRUMSでは フープからフローテイングした曲線的なデザインの 新設計バスドラムフックにフィットさせるため、フープ外側を半円状に加工する必要があるのです。 この行程も 専用の作業台にて 手作業で加工していきます。 また、フープの内周側(バスドラムと接触する側)はヘッドのメーカーを問わずしっかりはまり、安定してチューニングできるよう、内側は面取りされています。 普段気にすることのない 細かい部分まで 入念な手作業で作られている事に、本当に驚かされました。
dummy box
dummy box
● STEP7 内面塗装
様々な行程を経て基本的なシェルが成型されると、次は内面の塗装を行います。dummy box

 STAR DRUMSで採用されているオイルフィニッシュも手作業で 丁寧に塗り込まれていきます。 塗膜の薄いオイルフィニッシュは、1度塗って終わりでは無く 3回もの行程を必要とし、その作業工程も 選択されるカラーによって複雑に変わってきます。 例えば、写真のDark Green Cordiaの場合オイルフィニッシュの第1工程「カラー擦り込み」のみ、外面塗装前に行われますが、第2工程「オイル擦り込み」と第3工程「ワックス擦り込み」は、外面塗装が終わった段階で行われるそうです。 さらに塗料は1度塗装してから乾燥まで丸1日かかるそうで、内面のオイルフィニッシュの行程だけで、なんと3日もかかる計算になります。 開発の方曰く 「時間は掛かってしまうがクオリティを上げるためには必要な作業と時間」 だそうです。 オイルフィニッシュは仕上がりに高級感を持たせるだけで無く、厚い塗膜を作らないのでシェル自体が呼吸しやすい環境を作る効果があるとの事。 妥協を許さないドラム作りへの熱い思いをひしひしと感じました!
dummy box
● STEP8 表面塗装
内面の塗装が完了したら、いよいよシェル外観の塗装です。 換気がなされた滝のように水が流れる大型の塗装ブースで作業が行われます。 色ムラが出来てしまわないよう、全体の色のバランスを確認しながら、丁寧かつ素早く塗料を吹き付ける技術は さすが長年の経験が生きていますね!dummy box

 一度塗装されたシェルは、乾燥させられた後にペーパーで研磨され、表面を整えられます。 この塗装 → 乾燥 → 研磨の 3行程を何度も繰り返す事で、美しいフィニッシュが完成されるのです。
dummy box


dummy box
dummy box
 ちなみに1番作業工程が多くなり時間が掛かるのは「スパークル系」のフィニッシュだそうで、下地を塗布した後ラメを貼付けるのですが、このラメが表面を凸凹にするので、表面をフラットにするため何度も塗装→研磨を繰り返して、塗膜を厚くしなければならないそうです。 なんと少なくとも15回もの塗装が必要になるそうです。気が遠くなるような根気のいる作業ですが、回数を繰り返して仕上げる事で、最終的な完成度が全く違って来るとの事。お話しさせていただいた塗装職人さんの豊富な知識とコダワリは相当なモノがありました。
dummy box
 STAR DRUMSの象徴であるエムブレムは、穴あけ加工をせず取り付けが可能な転写シールで取り付けられます。 水転写式のロゴシートを台紙ごと水に浸し浮いて来たシールを貼付けます。 転写シールを貼った後には さらにクリア塗装をし、表面の凹凸を無くし シールが剥がれないよう仕上げます。
dummy box
dummy box
● 表面研磨
dummy box


dummy box
dummy box
 美しくし磨き上げられ完成したばかりのSTAR DRUMS ブビンガのカラー「ダークレッド コルディア」は目映いばかりの輝きを放っていました! まさに匠の技によって生まれた芸術作品ですね!
dummy box
dummy box
● STEP10 エッジ加工
表面、内側共に極上の状態に美しくし上がったところで、遂にここからドラムのサウンドを大きく左右する エッジ の加工に突入します! エッジとはドラムのシェルがヘッドに接する 鋭角に角度がつけられた部分の事を言います。 この部分の仕上げ次第でサウンドの立ち上がりや柔らかさ、繊細さなど サウンドキャラクターが大きく変わってくる、まさにドラムサウンドの肝となる部分なのです!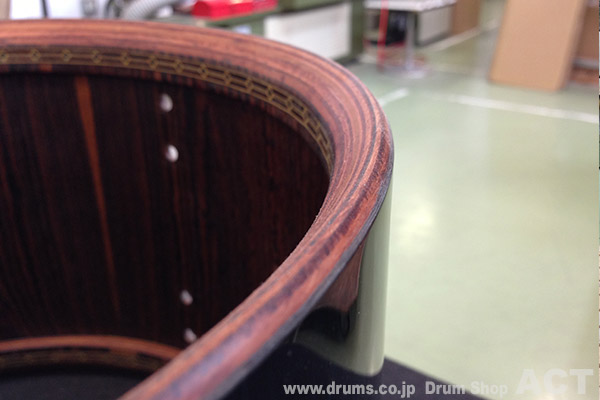 ここで1つどうしても避けられない問題あります。 極めて精度の高い「打ち込み方式」の釜でシェルは真円に限りなく近く作られていても、 自然の木であるが故に、乾燥を重ねると、どうしても目に見えないレベルの小さな歪みが発生してしまうのです。 よって、もしこの厳密には真円ではないシェルに対して、真円と仮定して外周から同じ距離にエッジを切ると、エッジ頂点は真円にはなりません。 しかし、この自然の木であるが故の避けられない僅かな誤差でさえ、TAMAドラムの品質管理では許容されないのです!!
dummy box

 この問題をTAMAは画期的な独自の専用マシンを用いる事で完全に解決します。 まず、シェルを乗せたテーブルを円周方向に回転させ、CCDカメラでシェルの形状を計測し、ポイントごとの僅かな歪みを測定しデータ化します。 このデータを記憶させ考慮に入れた上で、真円との誤差を計算しながらエッジ頂点を正確に真円に切り出す加工を施すのです! (ちなみにSTAR DRUMSのエッジ頂点は外側から3.5mm)
dummy box

 この最新の技術を用いた高精度の機械加工でエッジを切った上で、機械では処理できない細かい表面のザラつきを、職人の手による最終研磨で完璧に仕上げます。 シェルの細かい状態を見極め、じっくり時間をかけて削りを入れる非常に重要な作業です。
dummy box
 しかし、まだエッジ加工は終わりではありません。 加工が施されたエッジ部分は、内面のオイルフィニッシュが削り取られているため、先ほどと同じように再度3日掛けて、3回のオイルフィニッシュが行われます。 この時間を惜しまず、細かいポイントまで妥協しない姿勢にTAMAのドラム作りにかける魂を感じました! これぞ世界に誇る日本製のこだわりです!
dummy box
dummy box
● STEP 11 穴あけ加工
 様々な行程を経てシェル成型が終わった後は、ラグなどの金属パーツを取り付ける穴を開けていきます。 この段階でも 些細なミスも絶対に許されないので、専用のマシンを使用します。 シェルをセンターのテーブルに乗せ機種を入力すれば、後は自動で各機種に合わせた位置に正確に穴あけが行われるのです。 穴あけで大事な点は塗装面を傷つけない事と、ドリルを抜く時にプライを剥がしてしまわない事だそう。 ドリルの回転数を許容されるギリギリまで落としたり、ドリルのメンテナンス交換を頻繁に行うなど、プライを傷をつけない為に色々と工夫がされているそうです。 ちなみに、見学時に加工されていた マイク・ポートノイ シグネチャースネア のカバリングデザインとエムブレム、パーツの位置関係なども機械により正確に設定されているそうです。
dummy box
● STEP 12 パーツ取り付け

 パーツの取り付け行程は、ただ組むだけでなく 品質チェックの需要な最後の砦にもなっています。 外観の不良、エッジのへこみが無いかなどをしっかりチェックしながら 手作業で取り付けられます。
dummy box
 最終的なスネアのテンション調整には各ボルト付近の張りを測定できるTAMA TW100テンションウォッチを使用し、正確に均等な状態にして出荷されます。 これにより輸送中にヘッドに不均等な伸び癖が着いてしまうのを防ぐ事ができるそうです。
ヘッドの円周の盛り上がっている硬い部分、つまりヘッドのシェルと接する部分を 手でベコベコと ほぐして柔らかくし、シェルのエッジ部には ロウを塗り、ヘッドとシェルのエッジ部の接触の馴染みを良くして張る。 これがTAMAが考えるベストなヘッドの張り方だそうです。ぜひ一度試してみてください!
dummy box
 ちなみに新設計のSTAR DRUMS専用ラグは外壁を薄く成型する事で、スタークラシックに比べ格段に重量が軽くなっています。 シェルとラグの間に入るスペーサーもラグの構造にあわせてブリッジ構造。 パーツによるシェル振動への干渉を最小限に抑え、鳴りを最大限に引き出します!
dummy box
dummy box
● STEP13 梱包、出荷
完成したドラムは専用のカートンに梱包され出荷されます。 この最終行程でもSTAR DRUMSは新しいシステムが採用されています!
 STAR DRUMS専用カートンには、ひとつひとつ 手作業にて焼き印によるエムブレムがつけられます。 焼き上がった瞬間は煙が立ち上り、独特の焦げ上がった香りがしました。 焼き印が入る事でフラッグシップ モデル専用カートンに相応しい高級感を感じますね!
 カートン自体も特別設計。ちょうど良いサイズに設計された緩衝材で上下からドラムを挟み込む構造になっており、大きめに設定された外壁に、ドラムが接触しない構造になっています。
dummy box
● 工場の見学を終えて
 今回、工場見学をさせて頂いた時 「今日、見て頂いた事は全て撮影もOKですし、レポートとしてWEBに上げて頂いても構いません」と、STAR DRUMS開発者の方は仰いました。 これは自社の製品クオリティに絶大なる自信があるからこその言葉だと思います。 見学の途中でお話させて頂いた、職人さんの洗練された技術、TAMAドラムのクオリティに対する意識の高さは 見ただけで到底真似できるモノではありません。 本当に素晴らしいサウンドを生み出し、美しいドラムを生み出す日本の技術の神髄を見せて頂いた、「星野楽器株式会社 暁工場」の皆様、本当にありがとうございました。
Drum Shop ACT どらむ村 Stuff 折井
dummy box
dummy box